Содержание 8
- 01 Кто такой заточник и почему без него встанет производство
- 02 Оборудование, материалы и специфика работы
- 03 Квалификационные разряды и зона ответственности
- 04 Кому подходит профессия: навыки и специфика условий труда
- 05 Рынок труда, востребованность и уровень дохода
- 06 Как войти в профессию и карьерные перспективы
- 07 Коротко о главном
- 08 Запишитесь на обучение заточников и освойте востребованную на производстве узкую специализацию
Центр с ЧПУ за десятки миллионов рублей внезапно дает брак по шероховатости или рвет кромку на титане. В такой ситуации операторы зовут не наладчика электроники. Они снимают монолитную фрезу и идут в инструментальный цех к мастеру заточки. Это прикладное инженерное ремесло. Ошибка на десятую долю градуса превратит твердосплавный инструмент в металлолом. Разберем механику этой профессии и тонкости обработки кромок. Рассмотрим требования разрядной сетки и реальную ценность мастера для машиностроения.
Кто такой заточник и почему без него встанет производство
Любая механическая обработка материалов строится на срезании припуска. В центре процесса всегда находится лезвие, воспринимающее колоссальные термические и динамические нагрузки. Заточник инструмента — профильный техник. Он формирует заданную чертежом микрогеометрию режущих кромок: углы, радиусы скругления вершин, ленточки и стружечные канавки.
Без выверенной заточки ни один цех не выдаст деталей с допусками в квалитеты точности IT6–IT7. Если лезвие затуплено или выкрошено, возрастает сила резания, станок перегружается по шпинделю, деталь перегревается, а геометрия уплывает в брак. Заточник восстанавливает работоспособность оснастки, удерживая себестоимость выпуска на плановом уровне.
От уличных точильщиков ножей до прецизионной металлообработки
Исторически ремесло воспринималось через бытовой образ: точильщик профессия древняя, ассоциировавшаяся с переносным наждачным кругом и обработкой поварских или сапожных лезвий. Однако между заточкой хозяйственного инвентаря и инструментальным цехом лежит пропасть технологических допусков.
Современный машиностроительный сектор ушел от работы на глаз. Прецизионная заточка базируется на кристаллографии абразивов, термодинамике зоны резания и оптическом контроле. Мастер формирует режущие кромки с допуском биения до двух микрометров. Бытовая логика здесь бессильна: вместо искр и нажима руками здесь работают прецизионные делительные головки, СОЖ под давлением и микронные подачи.
Роль заточника в современном цеху: почему токарь и фрезеровщик зависят от него
Токарь и фрезеровщик создают геометрию детали по технологической карте, опираясь на стабильность инструмента. Если угол заострения резца завален всего на два градуса, стружка начинает налипать, а поверхность детали покрывается рисками.
Токарь видит следствие дефекта на станке, но устраняет причину именно заточной участок. Специалист по заточке перетачивает дорогостоящие твердосплавные пластины, меняет угол стружколома под вязкие нержавеющие стали и устраняет микровыкрашивания. Пока заточник не передаст сменщикам партию проверенного инструмента, механический участок не выполнит план.
Ключевые задачи и типичный рабочий день мастера
Смена заточника начинается с контроля оснастки и оборудования. Он проверяет биение шпинделей, геометрию кругов и подачу охлаждающей жидкости. Затем выстраивается конвейер задач по техпроцессу:
- Входной визуальный и оптический контроль инструмента, поступившего с участков резания.
- Отбраковка и сортировка по степени износа (фаска износа по задней поверхности, сколы, трещины).
- Правка абразивных, алмазных или эльборовых кругов алмазными карандашами или роликами.
- Настройка углов поворота стола, магнитных плит и делительных приспособлений.
- Непосредственно шлифовка и заточка с соблюдением циклов выхаживания.
- Контроль шероховатости и геометрических параметров на оптических приборах.
- Нанесение консервационной смазки и передача в инструментально-раздаточную кладовую.
Оборудование, материалы и специфика работы
Обработка режущих материалов требует понимания физики трения и микроструктуры сплавов. Нельзя подходить с одинаковыми режимами к быстрорежущей стали и безвольфрамовому твердому сплаву: первый перегреется и потеряет твердость (прижог), второй треснет от термоудара.
С чем работает мастер: геометрия режущего инструмента
Работа заточника строится вокруг создания конкретных углов резания: главного переднего (γ), главного заднего (α), углов в плане (φ и φ₁) и угла наклона главной режущей кромки (λ). Каждый угол подбирается под физико-механические свойства обрабатываемого материала: титан, жаропрочные никелевые сплавы, сырая конструкционная сталь или текстолит требуют разного клина резания.
Фрезы, сверла, резцы, развертки и протяжки
Основной объем заводской оснастки делится на типовые группы:
- Резцы (проходные, подрезные, расточные, резьбовые): заточка главной и вспомогательной задней поверхностей, передней поверхности, формирование стружколомных канавок.
- Сверла (спиральные, перовые): критически важна симметрия режущих кромок. Разница по длине кромок всего в 0,05 мм приведет к уводу сверла и разбивке отверстия.
- Концевые и насадные фрезы: заточка по торцу и винтовым ленточкам с сохранением постоянного диаметра и шага винтовой линии.
- Развертки и протяжки: особо точный многолезвийный инструмент, где каждый зуб снимает припуск в сотые доли миллиметра. Ошибка на одном зубе выводит из строя всю протяжку стоимостью в сотни тысяч рублей.
Специфический инструмент: медицинский, деревообрабатывающий, полиграфический
Помимо металлообработки, заточные участки обслуживают смежные отрасли. Помимо металлообработки, заточные участки обслуживают смежные отрасли. Деревообработка требует подготовки дисковых пил с напайками, профильных бланкетных ножей и строгальных валов. Для полиграфии готовят двухметровые гильотинные ножи. Им нужна идеальная прямолинейность без малейшего прогиба кромки. Микрохирургия и стоматология требуют заточки ножниц, скальпелей, распаторов и боров. Здесь контроль ведут под бинокулярным микроскопом. Мастер добивается радиуса скругления лезвия менее микрона.
Станочный парк: от универсальных заточных до многоосевых станков с ЧПУ
В арсенале мастера соседствуют машины двух технологических поколений:
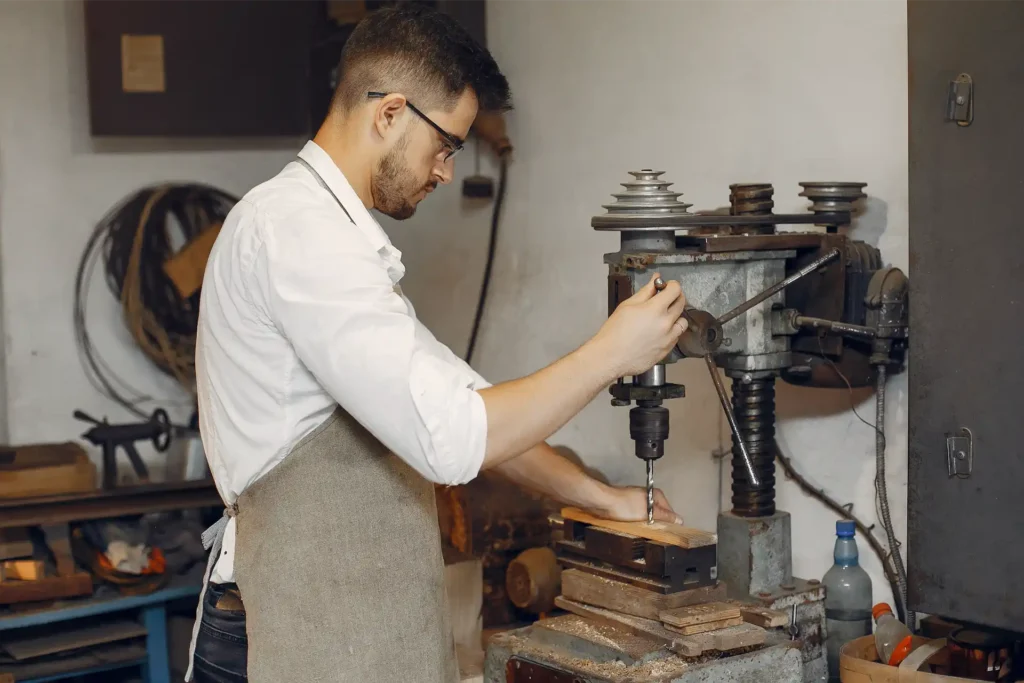
- Универсально-заточные станки (классические модели типа 3Е642, 3В642). Базируются на механических направляющих, поворотном столе и ручной подаче маховиками. На них мастер чувствует съем металла кончиками пальцев. Здесь незаменимы навыки пространственного позиционирования и умение выставлять синусные тиски.
- Пятиосевые шлифовально-заточные комплексы с ЧПУ (оборудование уровня Walter, ANCA, Saacke). Станок переводит 3D-модель концевой фрезы в управляющую программу. Заточник здесь совмещает функции технолога-программиста и шлифовщика: выбирает траектории круга, рассчитывает компенсацию износа алмазного пакета и контролирует процесс с точностью до тысячных долей миллиметра.
Абразивы и охлаждение: работа с твердыми сплавами, алмазом и эльбором
Снять слой металла с закаленной стали твердостью 62–65 HRC или металлокерамики обычным электрокорундом невозможно — круг моментально засалится и сгорит сам. Инструментальщики применяют специализированные связки и зерна:
- Электрокорунд и карбид кремния: подходят для быстрорежущих сталей (Р6М5, Р18) и предварительной обдирки.
- Алмазные круги на бакелитовой и металлической связках: базовый расходник под твердые сплавы (группы ВК, ТК). Алмаз срезает карбидную матрицу без выкрашивания.
- Эльбор (кубический нитрид бора, CBN): превосходит алмаз по термостойкости при обработке легированных сталей. Не вступает в химическую реакцию с железом при температурах свыше 800 °C.
Особое внимание уделяется СОЖ (смазочно-охлаждающим жидкостям). Заточка твердого сплава требует либо обильного непрерывного полива зоны контакта эмульсией или масляным туманом, либо строго сухой обработки. Прерывистая подача жидкости создает локальный термоудар, из-за которого на режущей кромке возникают микротрещины («паутина»), и лезвие раскалывается при первом же касании болванки.
Квалификационные разряды и зона ответственности
Разряд заточника напрямую отражает сложность обрабатываемой оснастки и допустимую погрешность по геометрии.
Тарифная сетка (со 2-го по 5-й разряд)
Разряд определяет не стаж, а технологическую сложность деталей, которые доверяют рабочему. При переходе на следующий разряд мастер сдает теоретический экзамен по материаловедению и изготавливает контрольную единицу сложного инструмента.
| Разряд | Допускаемые операции и обрабатываемый инструмент |
| 2-й | Простые резцы, спиральные сверла диаметром до 20 мм, слесарный инструмент на корундовых кругах. |
| 3-й | Сверла свыше 20 мм, стандартные концевые фрезы, зенкеры, пластины твердого сплава по шаблонам. |
| 4-й | Червячные модульные фрезы, развертки, зуборезные головки, фасонный инструмент со сложной геометрией. |
| 5-й | Протяжки, многовитковые резьбовые гребенки, прецизионная доводка алмазными пастами, калибры. |
2–3 разряды: типовой инструмент и простые углы заточки
Специалисты начальных разрядов закрывают потребности механического цеха в массовой оснастке. Основные задачи — заточка плоских поверхностей резцов, восстановление режущей части спиральных сверл по стандартным угловым шаблонам (например, 118° для сверления стали), снятие заусенцев и черновая обдирка. Точность линейных размеров здесь лежит в пределах 0,05–0,1 мм.
4–5 разряды: фасонный, многолезвийный инструмент, доводка и шероховатость
Специалисты высшей квалификации работают с фасонными профилями, где форма режущей кромки копирует профиль сложной детали (например, замка лопатки газовой турбины). Они рассчитывают искажение профиля резца при заточке передней грани, выполняют притирку кромок чугунными притирами с пастами ГОИ и алмазными микропорошками, добиваясь шероховатости поверхности Ra 0,08–0,04 мкм. На этих разрядах мастер умеет самостоятельно рассчитать и изготовить кулачки для затыловочных станков.
Требования к точности: работа с микрометрами, угломерами и оптическими компараторами
Проверить качество заточки штангенциркулем невозможно. В распоряжении заточника находятся контрольно-измерительные приборы лабораторного класса:
- Оптические угломеры (УО) и синусные линейки для точной фиксации пространственных углов с погрешностью до двух угловых минут.
- Микрометры гладкие и зубомерные, индикаторные нутромеры с дискретностью 0,001 мм.
- Оптические профильные проекторы (компараторы), увеличивающие контур кромки в 20, 50 или 100 раз. Мастер совмещает теневой контур лезвия с чертежом-калькой на экране, выявляя отклонения профиля до двух микрометров.
- Бесконтактные оптические пресеттеры для автоматизированного измерения биения многозубых фрез.
Кому подходит профессия: навыки и специфика условий труда
Это монотонный, глубоко технический труд, где результат напрямую зависит от мелкой моторики, хладнокровия и развитого пространственного мышления.
Профессионально важные качества: пространственное мышление, зрение и усидчивость
Главный навык мастера — умение «видеть металл в объеме». По двумерному чертежу детали необходимо мысленно представить траекторию схода стружки и кинематику движения круга относительно инструмента. Необходимы:
- Острое бинокулярное зрение и развитый глазомер для визуальной оценки состояния микрофасок.
- Мышечная координация: точность подачи маховиков на ручных станках измеряется десятыми долями деления лимба.
- Высокая концентрация: при выхаживании поверхности нельзя отвлечься ни на секунду, иначе круг прижжет деталь и инструмент отправится в брак.
Плюсы специальности: стабильность, ценность редких рук и независимость
Квалифицированный заточник в структуре предприятия обладает особым статусом. Он не привязан к жесткому темпу конвейера. На нем сходятся интересы всех участков механической обработки, поэтому руководство цеха держится за опытных специалистов. К плюсам относятся:
- Минимальная конкуренция на рынке труда внутри сегмента высоких разрядов.
- Автономия в выборе технологических приемов восстановления инструмента.
- Возможность частной подработки (заточка пильных дисков, полиграфических ножей, парикмахерского и хирургического инвентаря на собственном оборудовании).
Минусы и риски: абразивная пыль, вибрация, статическая нагрузка и техника безопасности
Профессия относится к категории работ с вредными условиями труда. Основные производственные факторы:
- Абразивная и металлическая пыль: требует обязательной работы местной вытяжной вентиляции, регулярной замены фильтров циклонов и использования респираторов при сухой шлифовке.
- Риск разрушения абразивного круга: шлифовальный круг вращается со скоростью 30–50 м/с. Нарушение правил балансировки, посадки круга на планшайбу или превышение предельных оборотов приводит к разрыву круга. Работа без защитных кожухов категорически запрещена.
- Статическая нагрузка на позвоночник и ноги при многочасовой работе стоя у станка.
Рынок труда, востребованность и уровень дохода
С середины 2010-х годов отечественное машиностроение столкнулось с резким дефицитом инструментальщиков. Старая советская школа постепенно уходит на пенсию, а поток выпускников из колледжей не закрывает базовую потребность заводов.
Кадровый голод в машиностроении: почему за хорошими заточниками охотятся заводы
Модернизация цехов привела к парадоксу: предприятия закупили современные многокоординатные фрезерные центры, но уперлись в проблему обслуживания режущего инструмента. Покупать каждую неделю новые монолитные фрезы взамен затупленных экономически нецелесообразно — их необходимо перетачивать от трех до пяти раз без потери рабочих характеристик. Заточник 4–5 разряда экономит предприятию миллионы рублей бюджета ежемесячно, поэтому HR-отделы производств переманивают специалистов высокими ставками.
Где работают специалисты: ВПК, авиастроение, тяжелое машиностроение, частные мастерские
Вакансии распределяются по трем основным сегментам:
- Оборонно-промышленный комплекс и двигателестроение: обработка жаропрочных сплавов, титана, броневых сталей. Требуется строжайший контроль геометрии по военным ГОСТам.
- Автопром и тяжелое машиностроение: обслуживание протяжного, зуборезного и резьбонакатного инструмента на серийных поточных линиях.
- Сервисные центры и частные инструментальные компании: переточка дисковых пил, концевых фрез и ножей для мебельных производств, типографий и деревообрабатывающих комбинатов.
Зарплатная вилка: сколько платят на предприятиях и на сделке
Уровень дохода жестко завязан на разряд, опыт работы на станках с ЧПУ и регион присутствия.
- Регионы (2–3 разряд, ручные станки): от 45 000 до 65 000 рублей.
- Промышленные центры (Москва, СПб, Екатеринбург, Пермь, Челябинск, 4–5 разряд): от 80 000 до 130 000 рублей.
- Операторы пятиосевых станков с ЧПУ (ANCA, Walter): от 120 000 до 180 000 рублей.
- Частные мастерские на сдельной оплате: от 150 000 рублей в месяц при стабильном потоке заказов.
Как войти в профессию и карьерные перспективы
Освоить ремесло можно как с базового уровня, так и переквалифицировавшись из смежных специальностей — фрезеровщика, шлифовщика, токаря или наладчика станков.
Образовательные траектории: колледжи (СПО) против программ ДПО и ученичества на заводе
Существует три основных маршрута получения профессии:
- Среднее профессиональное образование (СПО): обучение в машиностроительном колледже по специальности «Оператор станков с программным управлением» или «Технология машиностроения» (срок 2–3 года). Дает фундаментальные знания материаловедения и черчения, но профильной заточной практики здесь немного.
- Программы дополнительного профессионального образования (ДПО) и переподготовки: концентрированные курсы для взрослых (от 72 до 320 академических часов). Обучение на заточника в учебном центре позволяет в сжатые сроки освоить теорию (геометрию резания, свойства абразивов, чтение чертежей) и получить базовый 2-й или 3-й разряд без необходимости учиться несколько лет в техникуме.
- Заводское ученичество: прямое трудоустройство учеником заточника на крупное предприятие. Новичка прикрепляют к опытному наставнику на 3–6 месяцев, после чего заводская квалификационная комиссия присваивает ему 2-й или 3-й разряд.
Документы для допуска к работе: свидетельство о профессии и запись в ФИС ФРДО
Для официального допуска к работе на металлообрабатывающем оборудовании специалист обязан подтвердить квалификацию документально. По окончании профильного обучения выдается Свидетельство о профессии рабочего, должности служащего с указанием присвоенного квалификационного разряда.
Юридическую силу имеют документы, внесенные учебным центром в государственную систему ФИС ФРДО (Федеральный реестр сведений о документах об образовании). Запись в реестре гарантирует службе безопасности и отделу кадров предприятия подлинность квалификации и соответствие подготовки положениям Единого тарифно-квалификационного справочника (ЕТКС).
Будущее ремесла: вытеснит ли автоматизация ручной труд заточника?
Развитие робототехники и ЧПУ меняет облик инструментальных участков, но не устраняет человека из цепочки. Роботизированные загрузчики берут на себя рутину: достать затупленную фрезу из паллеты, зажать в цангу, нажать цикл. Однако сформировать технологию заточки, скорректировать угол с учетом остаточной толщины твердосплавной пластины, устранить биение шпинделя и вовремя распознать вибрацию круга может только подготовленный специалист. Профессия трансформируется в инженерно-операторскую деятельность, сохраняя базовую ценность глубоких знаний механики резания.
Коротко о главном
- Ключевая роль в производстве: Заточник формирует и восстанавливает прецизионную микрогеометрию режущего инструмента (передние/задние углы, радиусы вершин, винтовые канавки) для токарных, фрезерных и обрабатывающих центров с ЧПУ, обеспечивая допуски точности IT6–IT7 и исключая поломки дорогостоящей оснастки.
- Разрядная сетка по ЕТКС: Профессия тарифицируется со 2-го по 5-й разряд: 2–3 разряды выполняют заточку типовых резцов, зенкеров и спиральных сверл по шаблонам, а 4–5 разряды работают со сложным фасонным, многолезвийным инструментом, червячными фрезами, протяжками и осуществляют алмазную доводку до шероховатости Ra 0,08–0,04 мкм.
- Уровень востребованности и доходов: Из-за острого кадрового дефицита инструментальщиков зарплата в регионах составляет от 45 000 до 65 000 ₽ на старте, в промышленных центрах (ВПК, авиастроение) у мастеров 4–5 разрядов достигает 80 000–130 000 ₽, а операторы пятиосевых заточных комплексов с ЧПУ (ANCA, Walter) зарабатывают от 120 000 до 180 000+ ₽ в месяц.
- Формат подготовки: Программа профессионального обучения длится от 72 до 320 академических часов. Теоретический модуль (материаловедение, геометрия резания, подбор абразивов из алмаза и эльбора, чтение чертежей) изучается дистанционно без отрыва от производства, а практика отрабатывается на предприятии.
- Легитимность документов: По результатам аттестации выдается бессрочное свидетельство о профессии рабочего установленного образца с присвоением разряда и обязательным внесением сведений в Федеральный реестр ФИС ФРДО.
Запишитесь на обучение заточников и освойте востребованную на производстве узкую специализацию
Профессиональное обучение и повышение квалификации заточников
Проводим профессиональную подготовку заточников с нуля и повышение квалификационных разрядов со 2-го по 5-й для работы на универсально-заточных станках и инструментальных комплексах с ЧПУ в машиностроении, авиастроении и ВПК. Обучение осуществляется на основании государственной образовательной лицензии с выдачей свидетельств установленного образца и обязательным внесением сведений в Федеральный реестр ФИС ФРДО.