Содержание 9
- 01 Короткий ответ: в чём главное различие
- 02 Металлы и толщины: что чем варят
- 03 Качество шва и типичные дефекты
- 04 Оборудование, расходники и условия работы
- 05 Какой способ выбрать под задачу
- 06 Обучение, разряды и аттестация
- 07 Сколько зарабатывают на каждом способе
- 08 Часто задаваемые вопросы (FAQ)
- 09 Какой способ сварки осваивать: вывод
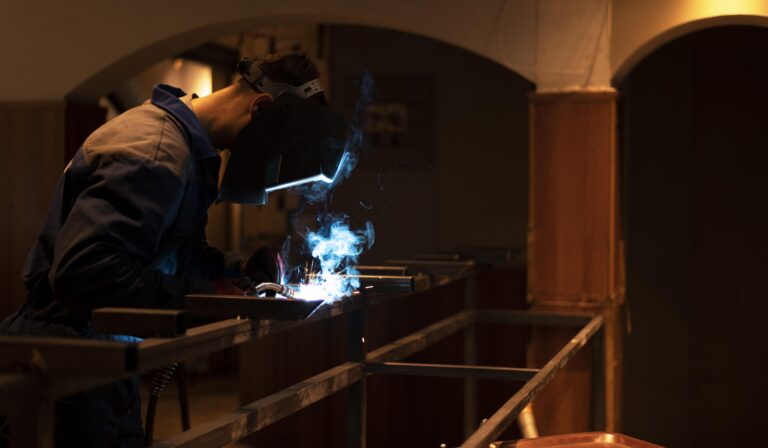
Ручная дуговая, полуавтоматическая и аргонная сварка — три основных способа, с которыми сталкивается сварщик на производстве, стройке и в мастерской. Физика у них одна: металл плавит электрическая дуга. Различаются источник присадки, защита сварочной ванны, скорость работы и то, какие металлы можно варить. Ниже сравниваем MMA, MIG/MAG и TIG по металлам, толщинам, дефектам и оборудованию и разбираем, какой способ выбрать под задачу.
Коды 111, 135 и 141 стоят в технологических картах и аттестационных удостоверениях — по ним сразу видно, каким способом выполнен шов. Разряд от 2-го до 6-го показывает, какие положения и конструкции сварщику доверяют. Удостоверение НАКС нужно для опасных производственных объектов, и через два года его продлевают.
Статья будет полезна, если вы:
- выбираете, с какого способа начать обучение сварке;
- уже варите одним способом и думаете, какой освоить вторым;
- подбираете аппарат и технологию под конкретный металл;
- читаете вакансии и хотите понять, что стоит за буквами РД, МП и РАД.
Короткий ответ: в чём главное различие
Способы различаются тем, чем защищена сварочная ванна и откуда берётся присадочный металл. От этого зависит всё остальное: где можно работать, какой металл варить и какие дефекты ждать.
Принцип работы трёх способов
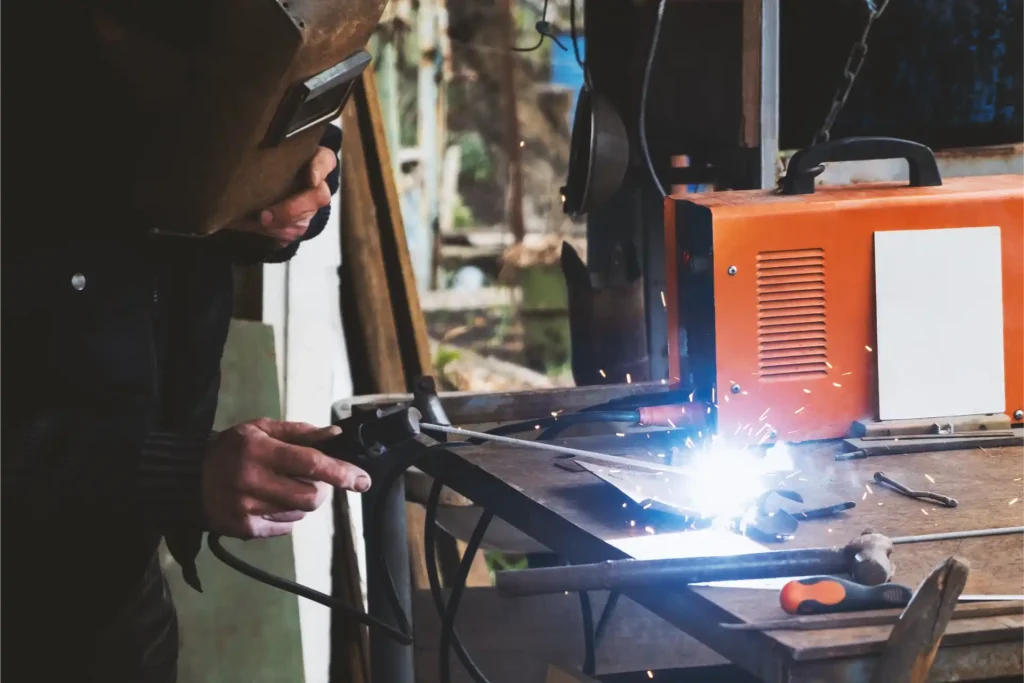
- MMA (ручная дуговая): плавящийся электрод с покрытием. Покрытие сгорает и само создаёт газовую защиту и шлак.
- MIG/MAG (полуавтомат): проволока подаётся из катушки через горелку, ванну защищает газ из баллона — углекислота, аргон или их смесь.
- TIG (аргонодуговая): дуга горит между неплавящимся вольфрамовым электродом и деталью, присадочный пруток сварщик подаёт другой рукой, защита — аргон.
Общее у трёх способов — база: свариваемость металлов, подготовка кромок, пространственные положения, виды соединений и контроль дефектов. Поэтому второй способ осваивается быстрее первого.
Как способы обозначают в документах
| Способ | Обозначения |
| Ручная дуговая | В России: РД.Международное: MMA, код 111.В быту: «ручник», «электроды». |
| Полуавтоматическая | В России: МП.Международное: MAG, код 135 — в активном газе; MIG, код 131 — в инертном.В быту: «полуавтомат». |
| Аргонодуговая | В России: РАД.Международное: TIG, код 141.В быту: «аргон». |
Вывод: буквы РД, МП и РАД в вакансии или удостоверении говорят о работе больше, чем название должности. По ЕТКС профессии называются «электросварщик ручной сварки», «электрогазосварщик», «электросварщик на автоматических и полуавтоматических машинах», а слово «электрогазосварщик» работодатели часто ставят по привычке, даже когда газовой сварки на объекте нет.
Металлы и толщины: что чем варят
Главный практический вопрос при выборе способа — какой металл и какой толщины предстоит соединять.
Какие металлы берёт каждый способ
| Металл | Как справляется каждый способ |
| Углеродистая и низколегированная сталь | MMA: основной металл для способа.MIG/MAG: основной металл, самая высокая скорость.TIG: варит, но медленно; берут для тонкого листа и корня шва. |
| Нержавеющая сталь | MMA: специальными электродами, для монтажа и ремонта.MIG/MAG: нержавеющей проволокой в смеси на основе аргона, для объёма.TIG: лучший выбор для тонкой и пищевой нержавейки. |
| Алюминий | MMA: электроды существуют, но качество шва низкое.MIG/MAG: в аргоне, для длинных швов и металла потолще.TIG: на переменном токе, для тонких и ответственных деталей. |
| Титан, медь | MMA: практически не применяют.MIG/MAG: ограниченно.TIG: основной способ. |
| Чугун | MMA: ремонт специальными электродами.MIG/MAG и TIG: редко, под конкретную технологию. |
Вывод: сталь варят все три способа, а цветные металлы и нержавейка тянут к аргону. Чем капризнее металл, тем чаще в технологии стоит TIG.
Тонкий лист и толстый металл
- MMA: уверенно работает от 2–3 мм и выше. На листе тоньше легко получить прожог. Толстый металл варят в несколько проходов.
- MIG/MAG: перекрывает самый широкий диапазон. Кузовной лист 0,8–1,5 мм варят короткой дугой на малом токе, толстые балки — на форсированных режимах.
- TIG: берёт металл от полумиллиметра, потому что ток регулируется прямо во время шва. На толстых деталях способ слишком медленный, и им выполняют только корень.
Отсюда типичная связка на трубопроводах: корневой проход аргоном, заполнение и облицовка — электродом. Так получают чистый корень и разумную скорость.
Качество шва и типичные дефекты
Каждый способ ошибается по-своему. Зная слабое место технологии, проще понять, где шов проверять внимательнее.
Дефекты, характерные для каждого способа
| Способ | Типичные дефекты и причины |
| MMA | Шлаковые включения — плохо зачистили предыдущий проход.Поры — электроды отсырели и не прокалены.Подрезы и непровар корня — неверный ток или угол электрода. |
| MIG/MAG | Несплавление — металл лёг на кромку, но не сплавился с ней; снаружи шов выглядит нормально.Поры — сквозняк сдул газ, забито сопло, велик вылет проволоки.Брызги — сварка в чистой углекислоте, неподобранный режим. |
| TIG | Вольфрамовые включения — электрод коснулся ванны.Окисление корня — нет поддува аргона с обратной стороны.Поры на алюминии — не снята оксидная плёнка, влажный пруток. |
Вывод: у ручной дуговой дефекты чаще связаны со шлаком и электродами, у полуавтомата — с газом и недостаточным проплавлением, у аргона — с чистотой и защитой. Самый коварный из списка — несплавление на полуавтомате: его не видно глазом, находит только ультразвук или рентген.
За что сварщик отвечает лично
Сварщик отвечает за шов, а шов — за прочность всей конструкции. Лично вы отвечаете за подготовку кромок, выбор режима по технологической карте, прокалку электродов и зачистку между проходами. На многих объектах сварщик ставит на стык своё клеймо, и при браке по результатам УЗК или рентгена разбираться будут с конкретным человеком.
Молодой аргонщик варил трубопровод из нержавейки для молочного цеха без поддува аргоном изнутри трубы, чтобы сэкономить время. Снаружи швы выглядели идеально, а внутри корень окислился и покрылся рыхлой окалиной. Для пищевой линии это недопустимо: там будут задерживаться остатки продукта. Технадзор забраковал 14 стыков, их вырезали и переварили заново. Бригада потеряла три дня, а сварщик — премию.
Оборудование, расходники и условия работы
Способ сварки определяет не только аппарат, но и место работы: под открытым небом, в цехе или в закрытом от сквозняков посту.
Что нужно на посту
- MMA: инверторный источник на 160–250 А, электрододержатель, пенал или термопенал для электродов, печь для прокалки, молоток-шлакоотбойник, болгарка.
- MIG/MAG: полуавтомат с механизмом подачи, горелка с набором наконечников под проволоку Св-08Г2С 0,8–1,2 мм, баллон с углекислотой или смесью Ar+CO2, редуктор с подогревателем.
- TIG: аппарат с режимами DC и AC (переменный ток нужен для алюминия), горелка с вольфрамовыми электродами WL-20 или WT-20, станок для заточки вольфрама, педаль, аргон высокой чистоты.
Набор для ручной дуговой самый компактный: аппарат и пачка электродов помещаются в багажник. Полуавтомат и аргон привязаны к баллону, поэтому на высоту и в траншею их берут реже.
Где работает каждый способ
Ручная дуговая чаще встречается на улице, полуавтомат — в цехе, аргон — в самом чистом углу цеха. На стройке и трубопроводах электродом варят в любую погоду, часто вахтой 30/30 или 60/30. На производстве график сменный, 5/2 или 2/2. Аргону нужен покой: сквозняк сдувает защитный газ, поэтому пост закрывают ширмами.
По производительности впереди полуавтомат: шов идёт непрерывно, без остановок на смену электрода и отбивку шлака. За смену он даёт заметно больше наплавленного металла, чем ручная дуговая, а аргон — меньше обоих.
Риски и средства защиты
Главные риски — ожог глаз ультрафиолетом («зайчики»), ожоги кожи брызгами металла, отравление сварочным аэрозолем с марганцем и хромом, пожар и поражение током в сырых помещениях. При сварке алюминия и нержавейки аргоном выделяется больше озона, это часто недооценивают.
Базовый комплект: маска со светофильтром-хамелеоном DIN 9–13, костюм сварщика из брезента или спилка, краги, ботинки с металлоподноском и защитой от искр. Нужен респиратор FFP2–FFP3 или маска с принудительной подачей воздуха, а при зачистке — беруши. Для полуавтомата и ручной сварки подходят толстые краги. Для TIG берут тонкие перчатки из козьей кожи, чтобы чувствовать пруток.
Какой способ выбрать под задачу
Универсального способа нет. Выбор складывается из четырёх вопросов.
Выбор по типу работы
| Задача | Что выбрать и почему |
| Монтаж металлоконструкций на улице и высоте | MMA: не нужен баллон, ветер не сдувает защиту. |
| Серийные рамы, фермы, балки в цехе | MIG/MAG: непрерывный шов и высокая скорость. |
| Кузовной ремонт, тонкий лист | MIG/MAG на малом токе: меньше риск прожога. |
| Пищевое и химическое оборудование из нержавейки | TIG с поддувом: чистый шов без брызг и шлака. |
| Алюминиевые баки, радиаторы, тонкие детали | TIG на переменном токе: дуга разрушает оксидную плёнку. |
| Ответственный трубопровод | Корень — TIG, заполнение — MMA: чистый корень и приемлемая скорость. |
| Ремонт техники в поле | MMA: работает от генератора, прощает неидеальную подготовку. |
Вывод: MMA нужен там, где нет газа и есть ветер, полуавтомат — для объёма, аргон — для точности и цветных металлов.
С какого способа начинать
- MIG/MAG — низкий порог входа. Проволока подаётся сама, шов получается уже в первые недели.
- MMA — средний. Нужно держать длину дуги, пока электрод укорачивается, и управлять шлаком.
- TIG — высокий. Работают две руки и педаль одновременно, ошибка сразу видна на шве.
Проще всего начать на полуавтомате в цехе металлоконструкций: объём работы даёт практику. Ручную дуговую осваивают параллельно на ремонте. К аргону приходят через 1–2 года, когда рука уже поставлена.
Как понять по вакансии, какой способ нужен
- «Сварщик РД, НАКС, трубы Ду 57–530, вахта» — ручная дуговая на трубопроводах, нужна аттестация.
- «Сварщик полуавтомата, металлоконструкции, сдельно» — цех, объём и скорость.
- «Аргонщик, нержавейка AISI 304, пищевое оборудование» — TIG, высокая точность.
- «Электрогазосварщик 5 разряда, все способы» — ремонтная служба, где варить придётся всё подряд.
На собеседовании уточните, какие стоят аппараты и есть ли переменный ток для алюминия, какие металлы и толщины идут в работу, как проверяют швы и кто платит за переделку брака. Если в вакансии «аргонщик», а в цехе стоит только старый трансформатор, вас ждёт ручная сварка.
Обучение, разряды и аттестация
Формально путь одинаковый для всех трёх способов: обучение, разряд, допуски. Различается объём практики.
Какое обучение требуется
Нужен колледж по специальности «сварщик» или профессиональное обучение в учебном центре с практикой — например, обучение на электросварщика. В профстандарте «Сварщик» трудовые функции разделены по способам: ручная дуговая сварка покрытым электродом, частично механизированная сварка плавлением, дуговая сварка неплавящимся электродом в защитном газе. Тем, у кого уже есть рабочая профессия, подходит переподготовка на электросварщика ручной сварки.
Научиться «в гараже» можно, но у такого пути есть потолок. Самоучка обычно не знает, почему УОНИ-13/55 варят на постоянном токе обратной полярности, а МР-3 — и на переменном. Он не прокаливает электроды и не понимает, откуда в шве поры. На первом же контроле это становится видно.
Разряды и аттестация НАКС
Разряды сварщика — со 2 по 6. На 2–3 разряде варят простые конструкции в нижнем положении. На 4-м — во всех положениях, кроме потолочного, и трубы средней ответственности. На 5–6-м — ответственные конструкции, трубопроводы под давлением, цветные металлы. Разряд повышают экзаменом на квалификационной комиссии: сдаёте теорию и контрольный сварной образец. Входная ступень — сварщик 2 разряда: простые швы в нижнем положении и прихватки.
Отдельно существует аттестация НАКС. В удостоверении указаны способ сварки (РД, МП, РАД), группа материалов, диаметры, толщины и положения. Первичное удостоверение действует 2 года, потом его продлевают через периодическую аттестацию. Аттестация по одному способу не даёт права варить другим: каждый подтверждают отдельно.
Допуски по видам работ
| Вид работ | Что нужно для допуска |
| Любая электросварка | II группа по электробезопасности, обучение по охране труда, инструктажи и стажировка, противопожарный инструктаж, медосмотр. |
| Сварка вне постоянного поста | Наряд-допуск на огневые работы. |
| Работа на высоте | Обучение безопасным методам работ на высоте и удостоверение. |
| Колодцы, ёмкости, резервуары | Обучение работам в ограниченных и замкнутых пространствах. |
| Газопроводы, котлы, сосуды под давлением | Аттестация НАКС по нужному способу и группе объектов. |
Вывод: разряд говорит о мастерстве, а допуски — о том, где вам разрешено работать. Потолочные швы, трубы в неповоротном положении под 45° и цветные металлы доверяют сварщикам 5–6 разряда; новичку сначала дают нижнее положение и простые угловые швы.
Сколько зарабатывают на каждом способе
Чем точнее способ и ответственнее металл, тем выше ставка.
Что влияет на доход
| Специализация | Доход в месяц |
| Полуавтомат, 3–4 разряд | Москва и область: 90 000–130 000 ₽Регионы: 60 000–95 000 ₽ |
| Ручная дуговая, 4–5 разряд | Москва и область: 100 000–140 000 ₽Регионы: 65 000–100 000 ₽ |
| Аргон (нержавейка, алюминий) | Москва и область: 120 000–180 000 ₽Регионы: 80 000–130 000 ₽ |
| Сварщик НАКС на трубопроводах, вахта | 150 000–250 000 ₽ за месяц вахты |
Источник: hh.ru, июль–сентябрь 2026.
Вывод: аргон оплачивается выше полуавтомата и ручной дуговой, а самые высокие суммы дают не способ сам по себе, а аттестация и вахта. Кроме того, на доход влияют умение варить в потолочном положении и неповоротные стыки, а также сдельная оплата на объёмных заказах.
Как добавить второй и третий способ
С полуавтомата проще всего перейти на ручную дуговую: навык ведения ванны тот же, нужно освоить поджиг и работу со шлаком. К аргону переходят через обучение на сварщика дуговой сварки неплавящимся электродом и 50–100 часов практики на пластинах и трубах.
Полная переподготовка при смене способа не нужна: достаточно обучения по новому способу, практики и экзамена на разряд или дополнительной аттестации НАКС. Сварщик, который владеет РД, МП и РАД, нужен в любой ремонтной службе, а дальше открываются пути в мастера сварочного участка, контролёры сварочных работ и дефектоскописты.
Каждый способ должен быть подтверждён документом — разрядом или аттестацией. Умение варить аргоном «по факту» без записи в удостоверении не даёт допуска к ответственным швам.
Часто задаваемые вопросы (FAQ)
- Какой способ даёт самый прочный шов?При соблюдении технологии все три дают соединение не слабее основного металла. Самый чистый шов — у аргона, самый высокий риск скрытого несплавления — у полуавтомата на толстом металле.
- Чем варить нержавейку?Тонкую и пищевую — аргоном с поддувом. На монтаже и ремонте — электродами для нержавеющих сталей. Серийные изделия — полуавтоматом с нержавеющей проволокой.
- Можно ли варить алюминий обычным инвертором?Электроды по алюминию существуют, но шов получается пористым. Для нормального результата нужен TIG на переменном токе или полуавтомат в аргоне.
- Можно ли работать полуавтоматом на улице?Только с защитой от ветра или на самозащитной порошковой проволоке. Иначе газ сдувает, и шов идёт с порами. На открытой площадке надёжнее электрод.
- С какого способа начать новичку?Для быстрого старта — с полуавтомата. Для работы на выезде и монтаже — с ручной дуговой. Аргон разумнее осваивать вторым или третьим, когда рука привыкла к дуге.
Какой способ сварки осваивать: вывод
Ручная дуговая, полуавтоматическая и аргонная сварка не конкурируют, а закрывают разные задачи. Электрод работает там, где ветер и нет газа. Полуавтомат даёт объём в цехе. Аргон нужен для нержавейки, алюминия и швов, где важны чистота и точность. Выбирать первый способ стоит по тому, где вы собираетесь работать, а второй и третий добавлять по мере роста разряда.
Учебный центр «Обучим Специалиста» ведёт профессиональное обучение по рабочим профессиям, повышение квалификации и подготовку к проверке знаний по электробезопасности, охране труда и промышленной безопасности. Теорию слушатели проходят дистанционно, без отрыва от работы. По итогам сдают квалификационный экзамен и получают свидетельство о профессии рабочего с разрядом, а сведения о документе вносятся в ФИС ФРДО.
Определитесь, с каким металлом и в каких условиях хотите работать, и начните с программы по этому способу сварки — остальные добавятся к уже поставленной руке.
Профессиональная переподготовка на электросварщика ручной сварки
Программа охватывает ручную дуговую сварку покрытыми электродами: выбор режимов и полярности, подготовку кромок, пространственные положения, контроль дефектов и требования охраны труда. По итогам присваивается рабочая профессия с разрядом.