Содержание 13
- 01 Зачем контролируют сварные швы и чем рискует предприятие без проверки
- 02 Разрушающий и неразрушающий контроль: в чём разница и когда нужны оба
- 03 Визуально-измерительный контроль: обязательный первый этап любой проверки
- 04 Методы неразрушающего контроля сварных соединений: таблица сравнения
- 05 Ультразвуковой контроль: как находят дефекты внутри шва без вскрытия
- 06 Радиографический контроль: когда шов просвечивают рентгеном или изотопом
- 07 Магнитопорошковый и капиллярный контроль: поиск поверхностных дефектов
- 08 Вихретоковый и тепловой контроль: где применяют и что они дают
- 09 Требования к специалистам: уровни квалификации и допуски
- 10 Как оформляют результаты контроля и что входит в комплект документов
- 11 Сколько зарабатывает дефектоскопист и от чего зависит доход
- 12 Освойте методы неразрушающего контроля сварных швов в «Обучим Специалиста»
- 13 Частые вопросы
Дефектоскопист — это специалист, который отвечает за то, чтобы ни один недопустимый дефект в сварном шве не дошёл до эксплуатации: он выбирает метод контроля под конкретный стык, настраивает аппаратуру, читает дефектограммы и подписывает заключение, по которому шов либо принимают, либо вырезают. Из статьи вы узнаете, какие дефекты скрывает шов, чем визуально-измерительный контроль отличается от ультразвука и радиографии, почему один метод не заменяет другой, какие документы оформляют по результатам и от чего зависит доход специалиста.
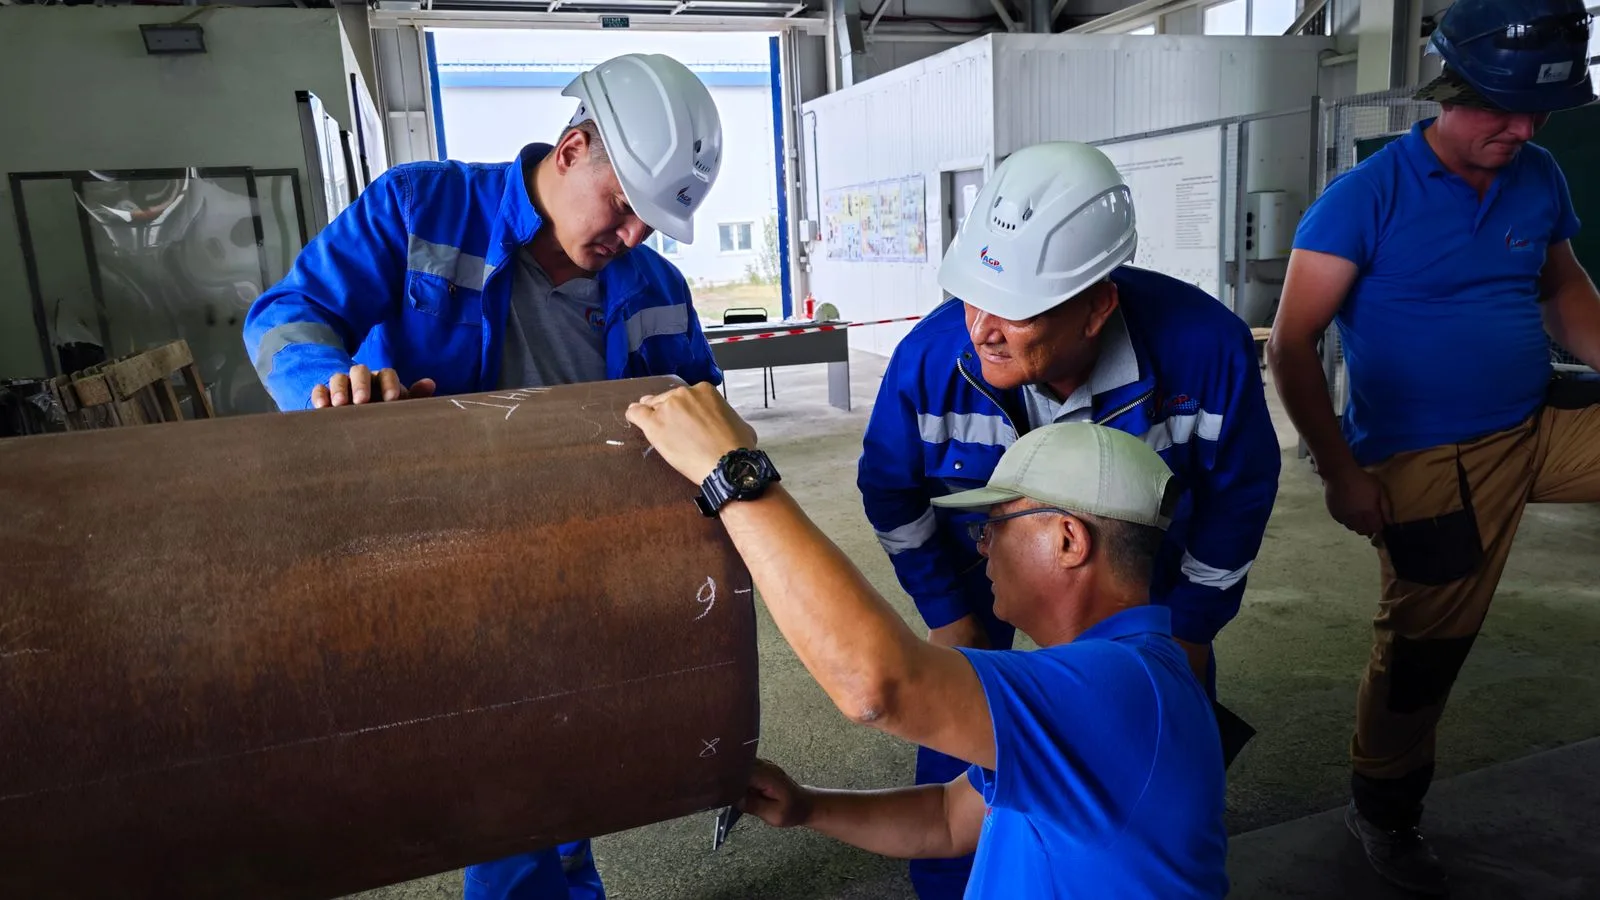
Сварной шов — единственное место в конструкции, где металл меняет структуру за секунды, и именно там концентрируются напряжения. Контроль металла сварных соединений начинается не с включения прибора, а с решения: какой метод применим к этому стыку, этой толщине и этому материалу.
Источник изображения: Pexels.
Зачем контролируют сварные швы и чем рискует предприятие без проверки
Пропущенный дефект в шве — это не «брак», который переделают на следующей смене. Это трещина, которая раскрывается через полгода под нагрузкой, разрыв трубопровода под давлением или разрушение несущей колонны, и цена такого пропуска измеряется не стоимостью стыка, а остановкой производства и жизнями. Чтобы разобраться в природе дефектов и методах их выявления, специалисты проходят обучение на дефектоскописта с внесением в ФИС ФРДО.
Какие дефекты скрывает шов и как они проявляются при эксплуатации
Внутренние дефекты сварки делятся на группы по природе: поры и шлаковые включения — это полости и неметаллические фрагменты внутри металла шва, непровары — отсутствие сплавления между кромкой и наплавленным металлом, трещины — разрыв, который растёт под циклической нагрузкой.
На практике опаснее всего не пора, а несплавление по кромке: она даёт концентратор напряжений с острым краем, и при переменной нагрузке усталостная трещина от неё развивается быстрее, чем от поры того же размера. Поэтому нормы оценки дефектов привязывают допустимость не к «красивости» шва, а к типу и протяжённости несплошности.
- Поры. Одиночная пора диаметром до 0,2 мм в некоторых группах качества ещё допустима, цепочка пор — уже нет.
- Подрез. Продольная канавка по кромке уменьшает сечение шва; непрерывный подрез глубиной более 0,5 мм при толщине стенки 5 мм — это потеря десятой части несущей способности.
- Непровар. Самое опасное из внутренних дефектов при динамических нагрузках: при статике нормируется глубина 10–15% толщины, при переменной нагрузке недопустим вовсе.
На объекте с трубой 159×8 мм дефектоскопист нашёл непровар по кромке протяжённостью 40 мм при допустимой суммарной 50 мм на оценочном участке. Формально стык проходил. Через два месяца при гидроиспытаниях на другом участке этой же партии трубы пошли свищи — металл оказался с расслоением, которое ультразвук на тонкой стенке не различил от непровара. Стык с непроваром вырезали превентивно, и это оказалось дешевле, чем разбирать изоляцию после аварии.
Что регламентирует контроль: ГОСТ, СП и отраслевые правила
Требования к контролю задаются не одним документом, а тремя уровнями: стандарт на метод, отраслевые правила и проект. Метод описывает, как именно искать дефект; отраслевые правила устанавливают нормы допустимости под среду и давление; проект конкретизирует, какие стыки контролировать и в каком объёме. Тем, кто уже имеет смежную техническую специальность, доступна профессиональная переподготовка по дефектоскопии с выдачей диплома.
На трубопроводах под избыточным давлением норма допустимых дефектов привязана к условному проходу и группе среды, а заключение «вырезать» выдаётся, если суммарная длина внутренних дефектов превысила норму на оценочном участке или параметры смещения кромок вышли за табличные значения. Для разных отраслей эти таблицы различаются, и переносить нормы из газовой отрасли в атомную или судостроительную нельзя.
Разрушающий и неразрушающий контроль: в чём разница и когда нужны оба
Разрушающий контроль отвечает на вопрос «какой запас прочности у этого соединения в принципе», неразрушающий — «годен ли конкретный стык на объекте прямо сейчас». Первый уничтожает образец, второй оставляет конструкцию в работе, и путать их назначение — типичная ошибка новичка, который пытается «доказать» прочность шва ультразвуком.
Что показывает разрушающий контроль и почему им не проверяют готовую конструкцию
Разрушающие и неразрушающие виды контроля металла решают разные задачи. Разрушающие испытания дают механические характеристики: предел прочности при растяжении, угол загиба, ударную вязкость при отрицательной температуре, твёрдость по Виккерсу в околошовной зоне. По этим цифрам судят о правильности выбранного режима сварки и о том, не потерял ли металл свойства после нагрева.
Вырезать образец из действующего трубопровода нельзя: это вскрытие с остановкой и восстановлением изоляции, а на сосуде под давлением — ещё и пересчёт на прочность ослабленного сечения. Поэтому механические испытания делают на технологических образцах — «свидетелях», сваренных тем же сварщиком в той же позиции и с теми же параметрами.
Когда без вырезки образцов не обойтись
Вырезка нужна в трёх ситуациях: при аттестации технологии сварки, при аттестации самого сварщика и при расследовании причины разрушения. В первых двух случаях образцы варят специально, в третьем — вырезают фрагмент аварийного стыка, чтобы увидеть макрошлиф и понять, был ли это непровар, горячая трещина или коррозионное растрескивание. Образцы для механических испытаний варят специально, а сами сварщики проходят аттестацию сварщиков по требованиям к соединению.
Визуально-измерительный контроль: обязательный первый этап любой проверки
Визуально-измерительный контроль выполняется до включения любого прибора и без него, потому что приборы ищут то, что уже определено как зона риска: если на поверхности шва виден наплыв или прожог, ультразвук может вообще не понадобиться — стык бракуют раньше. Это первый этап неразрушающего контроля качества сварных соединений.
Что фиксирует дефектоскопист до включения приборов
Специалист осматривает шов и околошовную зону с двух сторон, измеряет геометрию и сверяет её с чертежом. Проверяются высота и ширина валика усиления, наличие подрезов, смещение кромок, чешуйчатость, кратеры, поджоги дугой, а также зачистка от шлака и брызг — грязная поверхность делает бессмысленным любой последующий метод.
- ●освещённость на контролируемой поверхности не менее 500 лк
- ●лупа с 4–7-кратным увеличением для осмотра подозрительных участков
- ●проверка геометрии шва по чертежу и техкарте
- ●зачистка от шлака, брызг и отслаивающейся окалины
Какие дефекты ловит ВИК, а какие пропускает
ВИК видит всё, что выходит на поверхность: наружные трещины, подрезы, наплывы, прожоги, незаваренные кратеры, грубую чешуйчатость, смещение кромок. Он не видит внутренних несплошностей — непровара по корню, шлаковых включений, пор в объёме металла, — и не определяет глубину подповерхностной трещины, если её устье закрыто.
Отсюда правило: ВИК — не альтернатива ультразвуку или радиографии, а фильтр перед ними. Стык, забракованный по геометрии, нет смысла просвечивать.
Методы неразрушающего контроля сварных соединений: таблица сравнения
Физические методы контроля сварных соединений объединяет одно: все они используют воздействие на материал — акустическое, электромагнитное, капиллярное, радиационное — и регистрируют отклик от несплошности. Выбор конкретного метода определяется комбинацией трёх факторов: где находится дефект, из чего сделана деталь и какая толщина стенки.
Как метод подбирают под толщину металла, тип шва и характер дефекта
Для тонкостенных конструкций и труб малого диаметра ультразвук теряет чувствительность: мёртвая зона преобразователя сопоставима с толщиной стенки. Радиография на малой толщине, наоборот, даёт высокий контраст, но требует доступа с двух сторон. Магнитные методы работают только на ферромагнетиках, а на аустенитном шве магнитный поток рассеивается так, что индикаторный рисунок не образуется.
| Метод | Что выявляет | Где не работает | Ключевой параметр |
| ВИК | Поверхностные трещины, подрезы, геометрия шва | Внутренние несплошности | Освещённость от 500 лк |
| Ультразвук (УК) | Объёмные дефекты: непровары, трещины, расслоения | Тонкая стенка, аустенит, грубая поверхность | Частота 2–5 МГц, шероховатость Ra ≤ 6,3 |
| Радиография (РК) | Поры, шлаки, непровары, трещины в плоскости снимка | Трещины, не совпадающие с лучом | Чувствительность 2% от толщины |
| Магнитопорошковый (МК) | Поверхностные и подповерхностные трещины до 2–3 мм | Аустенитные и немагнитные стали | Напряжённость поля 20–60 А/см |
| Капиллярный (ПВК) | Поверхностные трещины, поры, неплотности | Пористые и шероховатые поверхности | Выдержка пенетранта от 10 мин |
| Вихретоковый (ВТК) | Поверхностные трещины, утонения в трубах | Толстостенные детали из-за скин-эффекта | Частота 10–100 кГц |
| Тепловой (ТК) | Непровары, течи, зоны с нарушенной теплопередачей | Глубина дефекта без эталона | Разница температур от 0,1 °С |
Из таблицы видно: ни один метод не перекрывает все типы дефектов, и комплектование методов — не перестраховка, а необходимость.
Почему один метод не заменяет другой и как их комбинируют
Ультразвук и радиография «видят» дефект по-разному: УК ловит несплошность по отражению сигнала и лучше работает на трещинах, ориентированных перпендикулярно поверхности, а РК даёт проекцию и пропускает трещину, если она идёт вдоль луча. Поэтому на ответственных стыках их применяют вместе: УК — по всему периметру, РК — на сомнительных участках или на стыках, где геометрия мешает ультразвуку.
Комбинация ВИК + ПВК + УК закрывает поверхность, подповерхностный слой и объём. На сосудах под давлением этого часто достаточно; на атомных объектах добавляется вихретоковый контроль теплообменных труб.
Ультразвуковой контроль: как находят дефекты внутри шва без вскрытия
УЗК посылает в металл импульс частотой 2–5 МГц и принимает эхо от границы раздела: дефект отражает сигнал тем сильнее, чем больше разница акустических сопротивлений и чем крупнее отражающая площадка. По времени прихода эха определяют глубину, по амплитуде — размер, по координатам — положение относительно оси шва.
Что показывает дефектограмма и где метод даёт сбой
На экране дефектоскопа дефект выглядит как всплеск на развёртке, а на дефектограмме — как линия или точка в координатах «расстояние по шву — глубина». Опытный оператор различает непровар по кромке (протяжённый сигнал на определённой глубине), шлак (сигнал с рваной амплитудой при перемещении преобразователя) и трещину (резкий сигнал с изменением амплитуды при наклоне датчика).
Среди методов контроля металлов УЗК выделяется тем, что не требует доступа с двух сторон и не создаёт радиационной опасности. Сбои начинаются там, где геометрия мешает акустике:
- Тонкая стенка меньше 4 мм. Зондирующий импульс и эхо от дефекта не разводятся по времени, и дефект остаётся в мёртвой зоне.
- Аустенитная структура. Крупнозернистый металл рассеивает ультразвук в структурный шум, полезный сигнал тонет.
- Усиление шва с плавным переходом. Оно «съедает» часть сигнала и требует перестройки чувствительности.
Требования к подготовке поверхности и квалификации оператора
Поверхность сканирования зачищается до шероховатости, при которой преобразователь имеет стабильный акустический контакт, — обычно Ra не грубее 6,3 мкм, без отслаивающейся окалины и брызг. Контактная смазка наносится тонким слоем, иначе сигнал уходит в воздух.
Оператор УЗК обязан знать не только прибор, но и технологию сварки: без понимания, как варили стык, он не отличит непровар от конструктивного непровара в разделке. Настройка дефектоскопа выполняется по стандартному образцу предприятия с искусственными отражателями, и эта настройка проверяется перед каждой сменой.
Радиографический контроль: когда шов просвечивают рентгеном или изотопом
РК просвечивает стык ионизирующим излучением: дефект с меньшей плотностью, чем металл, пропускает больше лучей и оставляет на детекторе более тёмное пятно. Среди методов неразрушающего контроля металла радиография — единственный, который даёт изображение всего объёма шва за одну экспозицию, и именно поэтому её выбирают для стыков с вероятными объёмными дефектами — пор и шлаков.
Чем цифровая радиография отличается от плёночной
Плёночная радиография требует химической обработки, времени на сушку и физического архива снимков. Цифровая радиография с применением матричных детекторов или запоминающих пластин даёт изображение сразу, позволяет менять яркость и контраст при просмотре и хранить снимки в электронном архиве. Требования к выявляющей способности при этом не снижаются: цифровой снимок должен быть эквивалентен плёночному по чувствительности.
Оператор РК ставит кассету с плёнкой на шов без свинцовой подложки, чтобы «не возиться». Обратное рассеянное излучение засвечивает плёнку, снимок получается мутным, и мелкие поры на нём не читаются. Свинцовый экран толщиной 0,1–0,2 мм ставится за плёнкой, а не «если найдётся».
Ограничения метода и требования по радиационной безопасности
РК плохо выявляет трещины, плоскость которых не совпадает с направлением луча: тонкая трещина в поперечном сечении может не дать контраста. Метод требует доступа с двух сторон к стыку и ограждения зоны — при использовании изотопов зона радиационного контроля расширяется до десятков метров.
Персонал, работающий с источниками ионизирующего излучения, относится к группе А и допускается к работе только после обучения по радиационной безопасности и при отсутствии медицинских противопоказаний. Дозиметр индивидуальный, и его показания — не формальность: превышение годовой дозы ведёт к отстранению.
Магнитопорошковый и капиллярный контроль: поиск поверхностных дефектов
Эти два вида неразрушающего контроля сварных соединений специализируются на дефектах, выходящих на поверхность или лежащих на глубине до 2–3 мм, и работают там, где ВИК сомневается: подозрение на трещину, тёмная поверхность, труднодоступный стык.
Магнитопорошковый метод: что проверяет и почему не работает на аустените
Деталь намагничивают, и в зоне дефекта магнитный поток выходит наружу — образуется поле рассеяния. Порошок или суспензия оседают на этом поле, и трещина проявляется чёткой линией. Метод ловит поверхностные трещины и подповерхностные несплошности до 2–3 мм, но требует ферромагнитного материала.
На аустенитном шве метод не работает: аустенит немагнитен, поле рассеяния не образуется, и порошок просто лежит на поверхности. Именно поэтому на нержавеющих теплообменниках и паропроводах высокого давления магнитопорошковый контроль не применяют, заменяя его капиллярным или вихретоковым.
- Проверка после зачистки. Перед МК поверхность зачищают от ржавчины и окалины — они маскируют дефект.
- Намагничивание. Ток пропускают через деталь или по приставному ярму; у каждого способа своя глубина.
- Суспензия. Чёрный порошок на светлом фоне или люминесцентный на тёмном — выбор зависит от условий осмотра.
Капиллярный контроль: цветной и люминесцентный пенетрант в работе
Пенетрант наносится на зачищенную поверхность и затекает в открытые полости трещин и пор. Через 10–30 минут выдержки излишки удаляются очистителем, наносится проявитель, и дефект проявляется цветной или светящейся линией. Температурный диапазон стандартных материалов — от +10 до +50 °С; вне этого интервала нужны специальные пенетранты, иначе вязкость меняется и чувствительность падает.
Капиллярный метод ловит трещины раскрытием от 0,5 мм и меньше, но не работает на пористых поверхностях и на швах с грубой чешуйчатостью: пенетрант остаётся в чешуйках и даёт ложные индикации.
Вихретоковый и тепловой контроль: где применяют и что они дают
Неразрушающий контроль металла вихретоковым методом работает на электропроводящих материалах и не требует контакта с поверхностью; тепловой — фиксирует температурное поле и ищет зоны, где теплопередача нарушена дефектом.
Вихретоковый метод для труб и тонкостенных конструкций
Вихретоковый преобразователь создаёт переменное магнитное поле, которое наводит в металле вихревые токи. Дефект меняет их конфигурацию, и по изменению импеданса катушки оператор видит несплошность. Метод незаменим для теплообменных труб: проходной преобразователь вводится внутрь трубы и сканирует стенку изнутри, выявляя трещины и коррозионные утонения.
- ●частота 100 кГц
- ●глубина проникновения в сталь десятые доли миллиметра
- ●проходной преобразователь для труб изнутри
- ●фильтрация сигнала по фазе и амплитуде
Тепловой контроль: поиск непроваров и течей по температурному полю
Активный тепловой контроль нагревает поверхность и смотрит, как расходится тепло: дефект с меньшей теплопроводностью — непровар, шлак, газовая полость — задерживает тепло и проявляется на термограмме более тёмной или светлой зоной. Пассивный контроль фиксирует естественные перепады температур и применяется для поиска течей и мест коррозионного разогрева.
Метод хорош там, где нужен бесконтактный контроль большой площади за короткое время: обшивки, панели, сотовые конструкции. Но он не даёт глубину дефекта и требует тщательной настройки по эталону, иначе ложные срабатывания от неравномерного нагрева сведут результат к нулю.
Требования к специалистам: уровни квалификации и допуски
Проведение неразрушающего контроля сварных соединений поручают только аттестованным специалистам: заключение подписывает тот, кто допущен к соответствующему методу и объекту. Квалификация подтверждается независимым органом, а не только приказом по предприятию.
Что умеет и за что отвечает каждый уровень
Первый уровень выполняет контроль по готовой методике и не оценивает результат — он фиксирует сигналы. Второй уровень выбирает метод и параметры, проводит контроль и выдаёт заключение по нормам. Третий уровень разрабатывает методики, руководит работой второго уровня и отвечает за всю систему контроля на объекте. Для перехода на следующий уровень и расширения набора методов нужно повышение квалификации по неразрушающему контролю с внесением в ФИС ФРДО.
| Ступень | Что допускает делать и что требуется |
| 1-й уровень | Проводит контроль по готовой инструкции, настраивает аппаратуру, фиксирует результаты, снимает дефектограммы. Оценивать годность стыка и подписывать заключение права не имеет. Работает под надзором специалиста второго уровня. |
| 2-й уровень | Выбирает метод и схему контроля под конкретный стык, интерпретирует дефектограммы, подписывает заключение о годности. Минимальный производственный стаж по методу — от 1,5 до 4,5 месяцев в зависимости от метода. |
| 3-й уровень | Разрабатывает методики контроля для предприятия, аттестует персонал, отвечает за систему неразрушающего контроля на объекте. Требуется высшее техническое образование и стаж от 18 месяцев. |
Что нужно для перехода на второй уровень: пройти обучение по методу, сдать базовый и основной экзамены, подтвердить производственный стаж. Аттестация действует ограниченное время и продлевается после подтверждения стажа и повторной сдачи экзаменов.
Как подтверждают квалификацию и когда её продлевают
Аттестация проходит по правилам независимого органа: базовый экзамен проверяет общие знания материаловедения и системы контроля, основной — знание метода и объекта. Практический экзамен на второй уровень сдают все, кто претендует на третий, — порог 70%. Подтвердить уровень допуска к методам позволяет аттестация дефектоскопистов неразрушающего контроля в независимом органе.
Продление требуется после истечения срока действия удостоверения или при переходе на новый сектор объектов, например с оборудования нефтегазовой отрасли на подъёмные сооружения. Формально «переучиться» раз и навсегда не получится: без практики по методу продление не оформят.
Как оформляют результаты контроля и что входит в комплект документов
Результат контроля — это не устное «нормально», а документ, по которому принимают решение о годности. Если в заключении нет ссылки на методику и норму оценки, его не примет ни заказчик, ни инспектор.
Заключение, акт и журнал: кто подписывает и что в них пишут
Заключение содержит идентификацию стыка (номер, диаметр, толщину, материал), метод и объём контроля, выявленные дефекты с координатами и размерами, норму оценки и вывод «годен / ремонт / вырезать». Подписывает специалист, проводивший контроль, и утверждает руководитель лаборатории.
Журнал контроля ведётся по каждому методу отдельно: в нём фиксируются дата, стык, параметры настройки аппаратуры, результаты и фамилия оператора. Акт составляется при приёмке этапа работ и может включать несколько стыков.
Типичные ошибки в документации, из-за которых её не принимают
Ошибки в документации встречаются регулярно, и почти все они — от спешки или незнания требований к оформлению.
| Ошибка | Чем оборачивается | Как правильно |
| Нет номера методики | Заключение не привязано к норме оценки, его нельзя проверить | Указать метод, методику и нормативный документ |
| «Дефектов не обнаружено» | Не указан объём контроля — проверено 10% или весь периметр | Писать объём: «проверено 100% периметра» |
| Подписал специалист с истёкшей аттестацией | Документ юридически ничтожен | Проверять срок действия удостоверения до подписи |
| Нет данных настройки аппаратуры | Нечем подтвердить результаты при разборе стыка | Вносить тип преобразователя, частоту, угол ввода, образец |
В заключении по УЗК обязательно указываются тип преобразователя, частота и угол ввода, а также стандартный образец, по которому настраивался дефектоскоп. Без этих данных заключение нечем проверить при разборе спорного стыка.
Сколько зарабатывает дефектоскопист и от чего зависит доход
Доход специалиста по неразрушающему контролю зависит не от стажа в годах, а от комбинации «методы + объекты + регион»: дефектоскопист с аттестацией по трём методам на объектах нефтегаза зарабатывает заметно больше, чем специалист с одним методом в ЖКХ.
| Ступень / условие | Москва и вахта | Регионы |
| 1-й уровень, один метод | 60 000 – 80 000 ₽ | 40 000 – 55 000 ₽ |
| 2-й уровень, два-три метода | 110 000 – 160 000 ₽ | 70 000 – 100 000 ₽ |
| 2-й уровень, РК + УК, нефтегаз | 130 000 – 170 000 ₽ | 90 000 – 130 000 ₽ |
| Ведущий инженер-дефектоскопист | от 220 000 ₽ | 140 000 – 180 000 ₽ |
Верхняя граница зависит от наличия допуска к радиографии и работы с изотопами, а также от вредности: за РК и работу с источниками ионизирующего излучения идёт надбавка и сокращённый стаж для выхода на пенсию.
●Источник: hh.ru, срез вакансий по запросу «дефектоскопист», 2025 год.
Ставка, вахта и надбавки за вредность и разряды
На вахте в нефтегазе оплата выше, но считается по часам и коэффициентам: 15-дневная вахта с 11-часовым днём даёт переработку, которая оплачивается или компенсируется отгулами. За вредность по результатам спецоценки условий труда положены доплата не менее 4% и дополнительный отпуск.
- Методы. Каждый дополнительный допуск — УК, РК, ПВК, МК — поднимает ставку на 15–30%.
- Объекты. Нефтегазовые и атомные объекты платят выше, чем ЖКХ и стройплощадки.
- Регион. На вахте в Тюменской области или Якутии доход в 1,5–2 раза выше регионального центра.
- Вредность. Работа с изотопами и в зоне ионизирующего излучения даёт надбавку и льготный стаж.
Разряд по тарифной сетке и уровень аттестации — не одно и то же: разряд влияет на тарифную ставку у конкретного работодателя, а уровень допуска — на право подписывать заключение. Специалист со вторым уровнем и пятым разрядом может получать больше «шестого разряда» без аттестации, если у него есть допуски по дефицитным методам.
Освойте методы неразрушающего контроля сварных швов в «Обучим Специалиста»
Выбор метода контроля — это решение, за которое специалист отвечает заключением. Ошибка в нём стоит не оценки на экзамене, а вырезанного стыка на объекте или, хуже того, пропущенной трещины. Разобраться в физике каждого метода, научиться читать дефектограммы и оформлять документы без формальных ошибок — задача обучения, а не самостоятельного чтения форумов.
В «Обучим Специалиста» программа строится вокруг практических методов: слушатели работают с ультразвуковым дефектоскопом, осваивают настройку по стандартным образцам, разбирают реальные дефектограммы и учатся оформлять заключения, которые принимают заказчик и инспектор. Документ по итогам обучения подтверждает подготовку по выбранным методам — следующий шаг, аттестация в независимом органе, требует ещё и производственного стажа, и об этом честно говорят на консультации.
Оставьте заявку — специалист центра поможет подобрать программу под ваш текущий уровень и цель: первый допуск, дополнительный метод или подготовку к аттестации на второй уровень.
Профессиональное обучение и аттестация дефектоскопистов
Программа охватывает физические методы контроля сварных швов: визуально-измерительный, ультразвуковой, радиографический, магнитопорошковый и капиллярный. Слушатели настраивают дефектоскопы по стандартным образцам, читают дефектограммы и оформляют заключения. По итогам выдаётся документ о подготовке по выбранным методам с внесением в ФИС ФРДО.
Частые вопросы
Нужен ли визуальный осмотр, если шов всё равно проверят ультразвуком?
Да, обязателен. УЗК не оценивает геометрию шва и поверхностные дефекты, а без зачистки и осмотра нельзя гарантировать акустический контакт. Стык с недопустимым смещением кромок бракуется по ВИК до включения дефектоскопа.
Можно ли контролировать швы на работающем объекте без остановки производства?
Для большинства методов — да, если есть доступ к шву и обеспечена безопасность. УЗК, ВИК, капиллярный и вихретоковый контроль не требуют остановки; радиография требует ограждения зоны, но не обязательно останова технологического процесса.
Чем опасен пропущенный дефект и кто за него отвечает?
Пропущенная трещина или непровар развиваются под нагрузкой и приводят к разгерметизации или разрушению. Ответственность несёт специалист, подписавший заключение, и лаборатория, где он работает; при аварии с пострадавшими наступает уголовная ответственность.
Сколько по времени проверяют один стык?
ВИК — 5–15 минут на стык, УЗК — 20–40 минут в зависимости от диаметра и толщины, радиография — 10–20 минут на экспозицию плюс обработка. Срок растёт на труднодоступных стыках и при повторном контроле после ремонта.
Можно ли стать дефектоскопистом без допуска и как его получить?
Без аттестации подписывать заключение нельзя. Получение идёт через обучение по методу, сдачу экзаменов в независимом органе и подтверждение стажа; для второго уровня стаж составляет от 1,5 до 4,5 месяцев по методу.
Можно ли проверить шов самому, без лаборатории?
Поверхностный осмотр и измерение геометрии — да, но они не заменяют контроль. УЗК и радиография требуют аттестованного специалиста, поверенной аппаратуры и стандартных образцов; проверка на слух или бытовым прибором не даёт юридически значимого результата.
Что делать с дефектом — ремонтировать стык или вырезать?
Ремонт допускается, если дефект не идентифицирован как трещина и после выборки и подварки повторный контроль даёт «годен». Трещина, дефект на трубе диаметром менее 100 мм или стык, не прошедший повторный контроль после ремонта, вырезается.